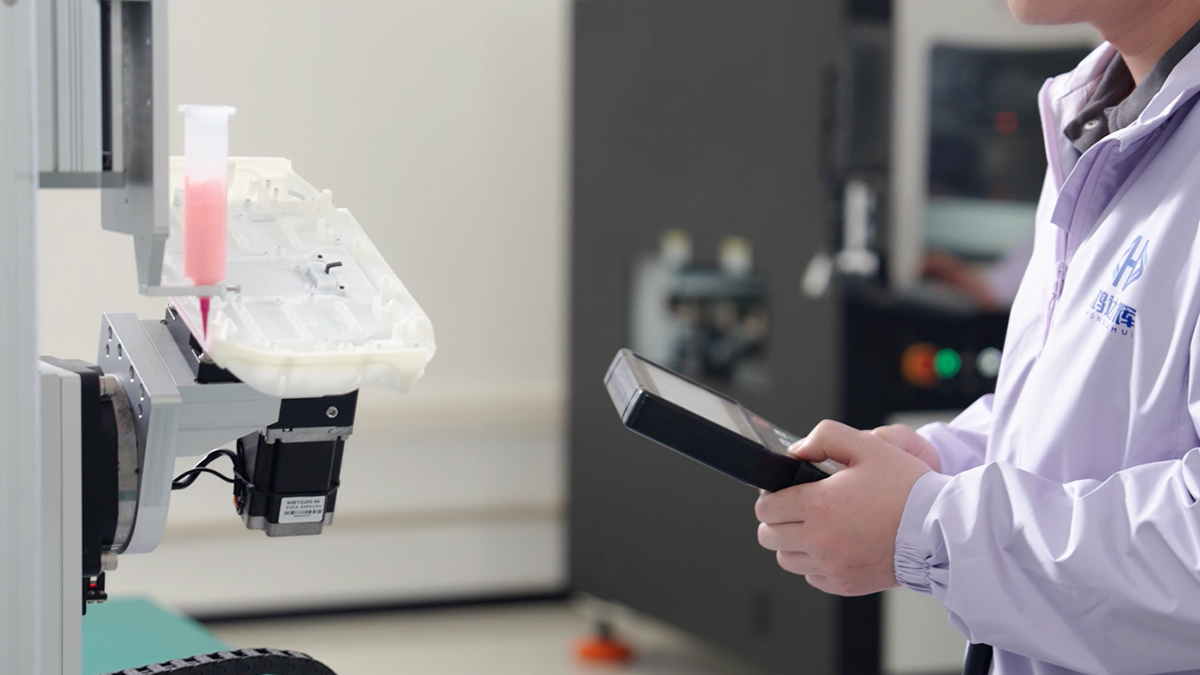
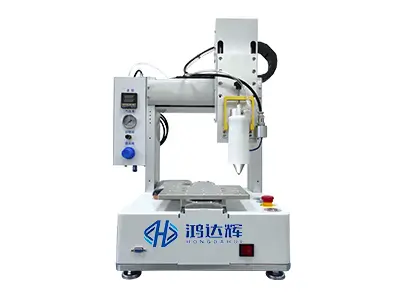
三轴点胶机结构成熟、上手门槛低,但很多人把机器装好后直接跑程序,结果出现胶量忽大忽小、胶线走偏、拉丝拖尾这类问题。其实大部分故障都不是机器坏了,而是三轴点胶机的调试方法没有走完整。这篇文章按实际操作顺序,把调试拆成五个阶段讲清楚,最后附一份开机检查清单。
一、调试前先做三件准备
动手调机之前,先确认三件事,能省掉后面一大半反复:
- 确认胶水状态:胶水是否在保质期内、是否按规定条件储存、是否已经搅拌均匀并静置排泡。胶水里有气泡,后面的参数怎么调都不稳;
- 确认产品与夹具:夹具要固定牢靠,产品的定位基准要一致。夹具晃动半毫米,点出来的胶位就全部偏移;
- 准备好工具:水平仪、常用规格的针头(通用件)、擦拭布和废料试打板。试打板和正式产品同材质、同尺寸,调试结果才有参考价值。
二、机台校准:调试的底子
这是最容易被跳过、又最影响结果的一步。具体做三件事:
- 校平机台:把水平仪放在机架工作面上,调节地脚螺栓,让台面横向、纵向都达到水平。机台不平,Z 轴各处的下针深度就不一致,表现为「左边刚好、右边压太深」;
- 检查传动部件:用手轻推各轴确认无异常阻力,检查同步带松紧、导轨滑块有无异物。新机要撕掉导轨上的防护膜并清理干净;
- 执行回原点:开机后先让设备完整回一次机械原点,确认各轴回零顺畅、无撞机异响。以后每次断电重启都要先回原点再运行程序。
三、坐标示教:把路径教给机器
三轴点胶机的调试方法里,坐标示教决定了「胶点打在哪儿」。操作思路是逐点教、逐段验:
- 示教起点:手动模式下移动机头,让针头对准产品上第一个点胶位置,记录该点坐标;
- 分段教轨迹:直线段只需教起点和终点,圆弧段要按软件要求教中间点,点越多弧越贴合;
- 设置针头高度:针头与产品表面保留少量间隙,太高胶线会被拉细,太低会刮到产品。Z 轴高度在每一段轨迹上都要复核一遍,遇到曲面产品要分区域设定;
- 空跑验证:先不出胶空跑两遍轨迹,肉眼确认路径与产品轮廓吻合,再进入试打。
如果产品批量大、来料摆放偏差又比较明显,手工示教就会很吃力,这种情况可以直接换用带视觉定位的视觉点胶机,由相机识别产品位置后自动补偿偏移。
四、出胶参数:调「打多少、怎么打」
出胶相关参数主要就四个,按下面的顺序调:
- 针头口径:针头内径一般是目标胶点直径的一半到三分之二,胶线工艺则按线宽选。先按经验选一档,试打后微调;
- 供胶压力:压力从低往高逐步加,配合出胶时间找到「刚好填满胶点」的组合。压力宁低勿高——压力大了容易出现溢胶和拉丝;
- 出胶时间与抬针延时:出胶时间决定单点胶量;点完之后的抬针延时太长,针头残留的胶会在产品上拖出细丝,试着缩短延时观察效果;
- 运动速度:先低速把轨迹和胶量调稳,再逐步提速,每次提速后重新确认胶线是否连续、拐角处是否有堆胶。
四个参数互相牵连,调的时候一次只动一个,每次改动都试打留样对比,这样能最快逼近稳定状态。
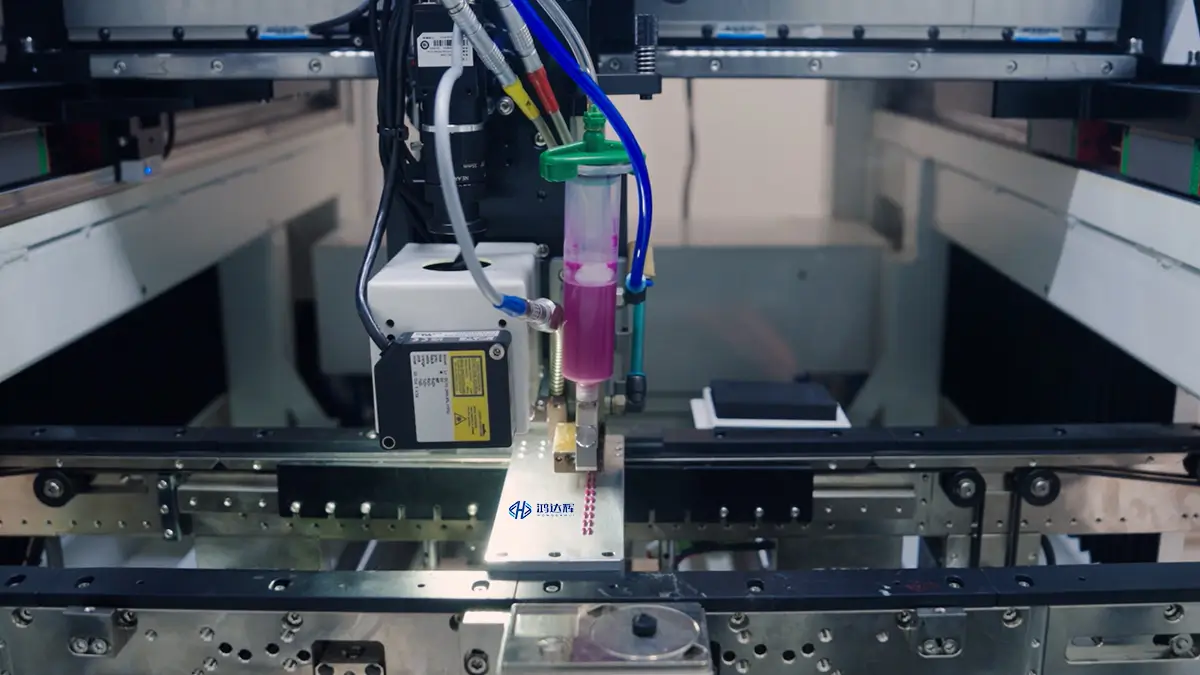
五、五个常见调试问题排查
- 拉丝拖尾:缩短抬针延时、调大回吸量、提高抬针高度,必要时降低环境对胶水流动性的影响;
- 胶量忽大忽小:先查胶水有没有气泡、供胶压力表读数是否波动,再看出胶时间设置是否被误改,最后检查针头是否磨损;
- 胶点位置偏移:查夹具是否松动、产品摆放是否一致,重新校对示教坐标;带视觉的机型重新标定相机;
- 胶线断续不连续:多是针头半堵或胶水黏度异常,清理或更换针头,确认胶水回温到规定使用条件后再试;
- 拐角堆胶:降低拐角处的运动速度并配合出胶补偿(拐角提前断胶或延时出胶),多数软件都支持分段设置。
六、开机调试检查清单
把上面的内容压缩成一张清单,调试和日常交接都能用:
| 检查项 |
频次 |
合格标准 |
| 机台水平与地脚 |
每月 |
水平仪居中,地脚无松动 |
| 回机械原点 |
每次开机 |
三轴回零顺畅无异响 |
| 胶水状态 |
每班 |
搅拌均匀、无气泡、在保质期内 |
| 针头与胶管 |
每周 |
孔口无磨损扩大、接头无渗漏 |
| 首件试打 |
每班 |
胶量、位置与标准样件一致 |
| 程序参数备份 |
每次改参后 |
改参前留底,改好后另存 |
按这套流程走下来,一台新三轴点胶机通常半天内就能进入稳定生产状态。如果您的产品有特殊工艺(双组分胶、真空点胶、异面轨迹等),常规机型调不出来,可以看看我们的设备定制(ODM/OEM)服务;想对比不同结构机型的差异,也可以浏览三轴点胶机栏目或精密点胶机产品中心,或先把样品寄来桌面式点胶机平台做打样验证再定机型。