信息来源:原创 时间:2026-11-10浏览次数:184 作者:鸿达辉科技
打过硅胶的人基本都遇到过一个画面:程序走完,针头一抬,胶和针之间挂着一根细丝,越拉越长,最后落在产品旁边。换针头、调延时、加快抬针速度,折腾一圈还是时好时坏。问题往往不在阀门上,而在胶水本身和几处配置没对上。
这篇把硅胶点胶这件事拆开说:硅胶到底难在哪,设备上哪几个地方值得花钱,以及铂金胶那些容易被忽略的禁忌。
黏度高,还带触变性。硅胶的黏度跨度很大,低黏度灌封胶几万 mPa·s,高黏度点涂用的硅胶能到几十万。更要紧的是它剪切变稀:在管路里被推着走时变稀,一出针口静下来马上回稠。出胶量因此不是一条稳定的直线,而是随节拍起伏。
断胶不干脆。环氧胶脆,断的时候干净;硅胶是弹性体,靠重力断不掉。针头抬起的过程本身就在拉丝,这一点跟参数调得多细关系不大,只能靠回吸、抬针方式和胶温去化解。
固化慢,问题暴露得晚。单组分硅胶靠空气中的水分从表往里固化,双组分铂金胶也要等交联完成。打完当时看不出毛病,几小时后才发现局部没固化、或者粘不牢,排查成本一下就上去了。
| 对比项 | 硅胶 | 环氧胶 | UV 胶 |
|---|---|---|---|
| 黏度与触变性 | 高,触变明显,出胶易波动 | 中等,流动较稳定 | 低,流动性好 |
| 断胶表现 | 易拉丝、拖尾 | 较干脆 | 很干脆 |
| 固化条件 | 吸湿固化或加成固化,慢 | 常温或加热,中等 | 紫外光照,秒级 |
| 对管路的要求 | 忌污染,铂金胶尤其敏感 | 常规清洗即可 | 避光保存 |
所以拿打环氧那套参数直接套到硅胶上,大概率会翻车。硅胶点胶机基本上要单独调一套参数,甚至单独配一套管路,这也是不少工厂把硅胶单独拉一条线的实际原因。
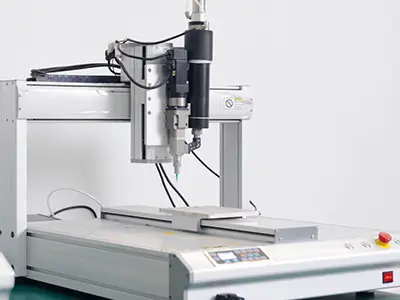
拉丝抱怨最多,但硅胶点胶机在这件事上能调的地方其实只有四处,而且互相牵连。
第一处,胶温。车间温度低的时候,硅胶黏度会明显上升,同一套参数打出来的胶量变少、丝也更长。冬天和夏天用同一组参数,本来就不合理。有条件给料筒做恒温,稳定性会上一个台阶。
第二处,针头。内径太小,胶在针口形成的压力高,断的时候回弹厉害;内径太大,胶柱粗,自重拉丝更明显。硅胶常用的做法是选内径略大一点、长度短一点的针头,靠回吸断胶而不是靠针尖刮断。
第三处,抬针与回吸。抬针太慢,胶有时间往下淌;抬得太快,又会把胶拽出丝。真正管用的是出胶结束瞬间的回吸动作,把针口那一小段胶往回抽。回吸量调过头会吸进空气,下次出胶先吐一个气泡,这个度只能试。
第四处,供料。料筒里胶量少的时候,自重压力不足,出胶会偏少;用压盘供料能把这个变量固定住。管路里混进气泡,出胶就一会儿多一会儿少,看着像设备故障,其实是供料没做好。
预算有限的时候,硅胶点胶机的钱花在这几处回报最明显:
不太需要一开始就上的,是那些看着高级的自动化功能。产线还没跑顺就上在线式、上视觉,往往是把调试难度叠加了两倍。先把单机打稳,再考虑连线。桌面式点胶机做前期验证其实够用,验证通过了再上精密点胶机平台。
铂金硫化硅胶的催化剂很娇气。硫、胺、锡类物质,还有一些脱模剂和增塑剂,只要极少量残留就能让它中毒。中毒的样子很好认:胶表面一直发粘,或者局部永远不固化,而且换胶也没用,因为污染源还在管子里。
现实里最常见的场景是同一条产线既打环氧又打铂金胶,清洗不彻底就换料。省下的清洗时间,最后都变成了整批返工。稳妥的做法是管路、料筒、针头专胶专用,实在要共用,清洗流程和验证方法得先定死。
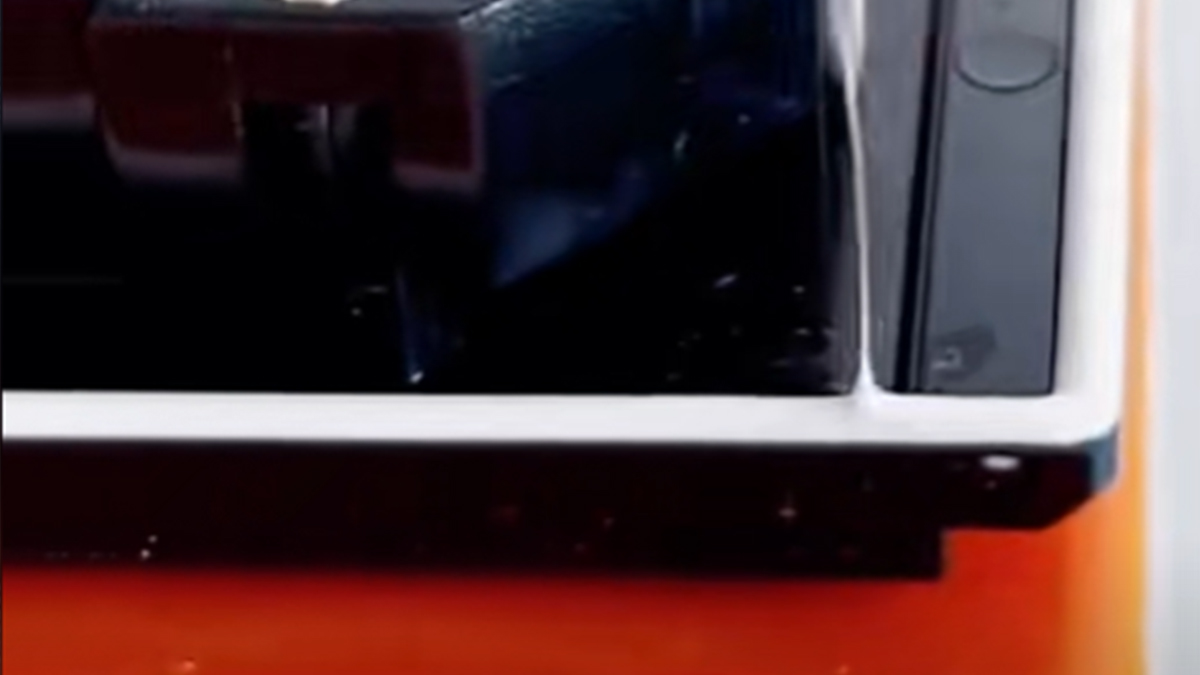
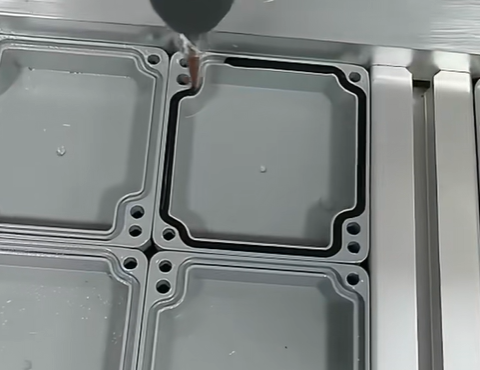
密封条、边框点胶。要求轨迹贴合、胶线粗细均匀,重点在运动平台的稳定性和出胶的连续性,对外观要求高。这类活对拉丝最敏感,回吸和胶温基本是必配。
灌封。一次胶量大、要填满腔体,重点是供料连续和排泡,计量精度要求反而没那么苛刻。传感器、电源模块这类产品的灌封,思路和点涂完全不同,可以参考传感器灌封的工艺要求。
薄涂、涂覆。胶层薄,对出胶量的绝对值要求不高,但对均匀性要求高,多用喷涂或刮涂配合,点胶机在这里往往只承担局部补强。
找硅胶点胶机厂打样,别只问价格。这几个问题问清楚,能省掉后面很多麻烦:
最后一条尤其值得问。很多设备买回来不好用,不是性能不够,而是每次换型都要折腾半天,实际稼动率上不去。有特殊工艺需求、标准机打不了的,也可以走设备定制,把工艺说清楚比把参数堆高更有用。
硅胶打出来有气泡,是设备问题吗?多数不是。先看胶有没有静置排泡、料筒密封好不好、压盘贴不贴,最后才查管路接头是否漏气。硅胶黏度高,气泡一旦进去就很难自己浮出来。
胶量忽多忽少,参数没动过。先测车间温度变化。硅胶黏度对温度很敏感,昼夜温差大的车间,早晚打出来的胶量能差出一截。恒温是最省事的解法。
硅胶粘不牢,是不是胶的问题?硅胶表面能低,对很多基材本身附着就差。除了换胶,还可以考虑底涂处理、基材表面处理,或者改用带增粘成分的型号。设备层面能做的有限。
硅胶点胶这件事,说到底是先认清胶的脾气,再让设备去迁就它,而不是反过来。参数表上的数字只是起点,真正的答案在试打的那几片样件里。


Consult Manufacturer