信息来源:原创 时间:2026-11-11浏览次数:4023 作者:鸿达辉科技
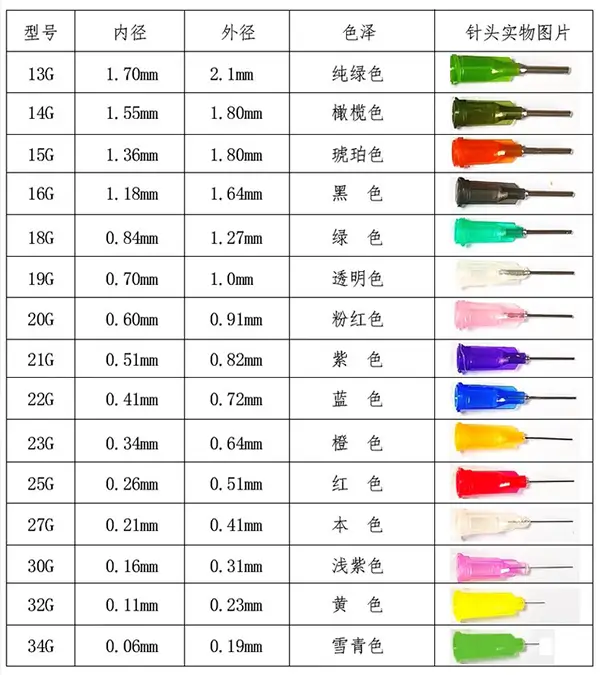
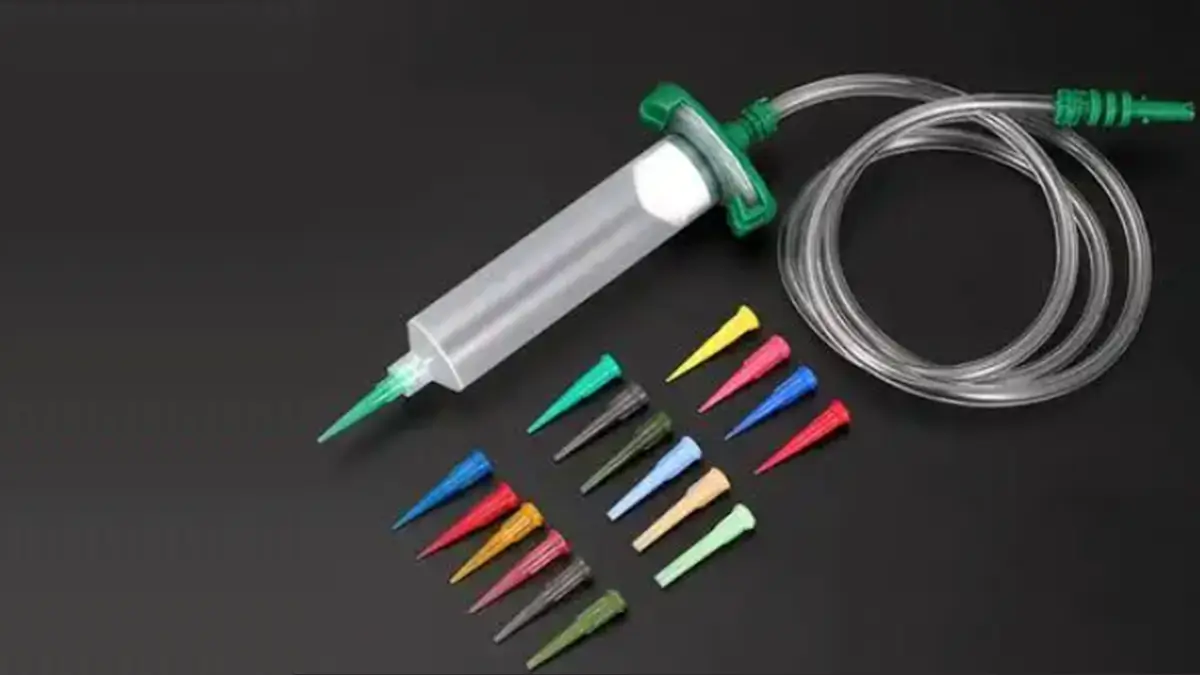
车间里有个很典型的场景:设备一直好好的,某天换了个新针头,胶量突然全变了,操作工以为机器出故障,把出胶时间、气压翻来覆去调了一遍,最后发现只是针头口径和原来不一样大。点胶机针头这个几块钱的小东西,管的事比想象中多。
这篇文章把针头这件事一次说透:口径怎么定、几种针型各管什么用、堵了怎么处理、什么时候该换。
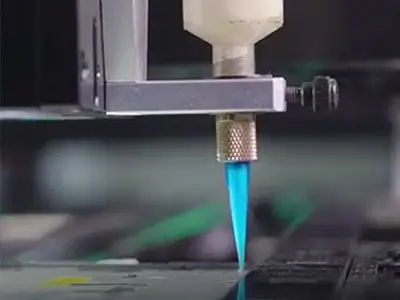
整条供胶链路上,针头是最后一关。胶水从压力桶出来,经过管路、阀体,最后从针口出去,针头的内径和长度直接决定这段路的阻力。口径越小、管子越长,胶要出去就越费劲,阀就必须给更大的压力或者更长的出胶时间。
这就带来两个容易被忽略的推论:
| 针型 | 结构特点 | 适合的活 |
|---|---|---|
| 金属平口针 | 口径规格最全,刚性好 | 常规点、线,大多数工艺的默认选择 |
| 斜口针 | 出口斜切,出胶口贴近表面 | 贴边打胶、沟槽、点间距很小的场合 |
| 螺纹针 | 针管内带螺纹段 | 高黏度胶防滴漏、断胶更干净 |
| 塑料针(PP/PE) | 不导电、不易刮伤产品 | 精密电子产品、怕静电和划伤的表面 |
| 挠性针 | 针管可弯折定形 | 针头需要绕过障碍物接近胶点的特殊结构 |
挑针型的原则很简单:默认金属平口,产品表面娇气或怕静电就换塑料针,贴边和窄缝用斜口,高黏度胶断胶不利索再试螺纹针。别一上来就买一堆规格,先用默认针型把工艺跑通。
堵针的常见来源就三类:胶水里的填料析出沉淀在针口、停机后胶在针口回吸结皮、清洗不及时让残胶越积越厚。
处理顺序建议这样:
要提醒的是别硬捅。针口是整个系统里尺寸最精密的地方,捅变形了之后胶量就再也调不准,而且变形从外面看不出来,排查起来非常费时间。堵针频繁的机器,问题多半在上游:清洗流程没执行,或者胶水开盖后暴露时间太长。
堵塞一眼能看出来,磨损不会。金属针头用久了,孔口慢慢磨大、口沿起毛刺,表现是出胶量悄悄往上漂,或者胶点边缘出现毛边。操作工往往把它当成机器漂移去调参数,越调越乱。
判断办法其实很简单:怀疑漂移的时候换一支新针头打几件对比,胶量立刻回到正常范围,就是针头的锅。产线上更省心的做法是按班次固定检查,把针头当耗材备库存。它的价格和一批返工件比起来,几乎可以忽略。
把针头管理做细,很多“设备不稳定”的假象会自己消失。如果您的工艺对针头有特殊要求,比如极细胶点、防刮伤、或者胶水比较特殊,可以先在桌面式点胶机上验证,或通过设备定制把整套供胶方案一起确定;常规机型和选型对照可以看精密点胶机产品中心,芯片级细间距工艺则可参考底部填充和Type-C 点胶的应用说明。


Consult Manufacturer